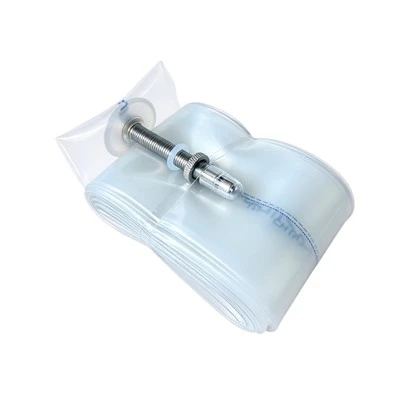
TPU duše na kolomůže vypadat jednoduše, když je srolován do malé maloobchodní krabice, ale výroba spolehlivé tuby vyžaduje mnohem více než jen vytvoření tenkého kroužku z plastu. Stav materiálu, konzistence stěny, pevnost spoje, upevnění ventilu a kontrola netěsnosti – to vše ovlivňuje chování hotové duše uvnitř pneumatiky.
Pro značky jízdních kol a distributory má pochopení procesu výroby duše TPU větší význam pro srovnání dodavatelů. Nízká jednotková cena vypovídá jen málo o konzistenci šarže, spolehlivosti ventilů nebo o tom, jak továrna kontroluje body, které s největší pravděpodobností způsobí stížnost na místě.
Tato příručka vysvětluje hlavní fáze výroby duší TPU a otázky, které by si měl kupující OEM položit před schválením vzorku nebo zadáním výrobní objednávky.

Proč je kontrola výroby s lehkou trubkou důležitější
TPU trubice používá mnohem méně materiálu než běžná butylová trubice srovnatelné velikosti. To je jeden z důvodů, proč může nabídnout kompaktní zabalený objem a mnohem nižší hmotnost. Znamená to také, že malé výrobní odchylky nabývají na důležitosti.
Nerovný úsek, který může být v tlusté pryžové trubce méně patrný, se může stát slabým místem v lehké TPU konstrukci. Totéž platí pro neúplný spoj, špatně připravenou oblast ventilu nebo znečištění zachycené během zpracování. Cílem není jednoduše „co nejtenčí“, ale opakovatelná rovnováha mezi hmotností, elasticitou, zadržením vzduchu a životností pro definovaný rozsah pneumatik.
Stručný přehled výrobního procesu vnitřní trubky TPU
Přesné vybavení a způsob spojování se může lišit podle konstrukce trubky a továrny. Typický výrobní postup však zahrnuje následující fáze:
- Výběr pryskyřice TPU a kontrola vstupního materiálu
- Sušení a příprava suroviny
- Vytlačování nebo tvarování těla trubky
- Kontrola tloušťky stěny a rozměrů
- Spojování trubek nebo vytváření švů
- Příprava a montáž ventilů
- Ořezávání, úprava a kontrola povrchu
- Kontroly nafouknutí, těsnosti a udržení tlaku
- Kontrola konečné velikosti, hmotnosti a zpracování
- Rolování, etiketování a OEM balení
1. Výběr správného materiálu TPU
TPU je spíše rodina termoplastických polyuretanových materiálů než jeden univerzální vzorec. Třídy se mohou lišit tvrdostí, elasticitou, chováním proti roztržení, odolností proti hydrolýze, zpracovatelským oknem, barvou a kompatibilitou s metodami vytlačování, lisování nebo svařování.
U duší jízdních kol musí být materiál schopen vytvořit tenkou, pružnou a vzduchotěsnou strukturu a zároveň tolerovat opakované deformace uvnitř pneumatiky. Správná třída také musí pracovat s plánovaným připojením ventilu a výrobní metodou.
Dodavatel OEM by měl kontrolovat více než jen název materiálu na nákupním dokladu. Vstupní kontroly pryskyřice mohou zahrnovat identifikaci dodavatele, informace o šarži, vzhled, stav balení a potvrzení, že materiál odpovídá schválené specifikaci. Barevná předsměs nebo funkční přísady musí být také kompatibilní s vybraným TPU.
Náhrady materiálů by měly být kontrolovány, protože změna může změnit stabilitu zpracování, pevnost spoje, zadržování vzduchu nebo flexibilitu. Schválený kusovník pomáhá udržovat opakované objednávky v souladu s původním vzorkem.
2. Sušení a příprava pryskyřice
TPU je hygroskopický, což znamená, že granule mohou absorbovat vlhkost z okolního vzduchu. Z tohoto důvodu je skladování pryskyřice a předsušení kritickými částmi výrobního procesu.
Pokud se do zpracovatelského zařízení dostane vlhký materiál, může se na hotovém povrchu objevit bublinky, pruhy nebo jiné vady. Vlhkost může také způsobit, že tavenina bude méně stabilní a sníží konzistenci tenkých řezů. Požadovaná teplota sušení, čas a cílová úroveň vlhkosti závisí na kvalitě TPU a pokynech dodavatele materiálu ke zpracování.
Po vysušení by měla být pryskyřice chráněna před zbytečným vystavením, než se dostane do stroje. Otevřené pytle, nezakryté násypky a špatně kontrolovaná dílenská vlhkost mohou zrušit část přípravných prací.
Tato fáze je na produktové fotografii viditelná jen zřídka, ale je to jeden z nejjasnějších znaků toho, že továrna na výrobu vnitřních trubek TPU rozumí materiálu spíše než jej jednoduše zpracovává jako univerzální plast.
3. Formování těla TPU trubky
V závislosti na konstrukci mohou být trubková tělesa z TPU vyráběna vytlačováním, vyfukováním nebo jiným řízeným termoplastickým procesem. Společným cílem je vytvořit souvislý tenkostěnný profil, který lze později tvarovat do požadovaného tvaru trubky.
Rozměry se nevolí pouze podle průměru kola. Šířka pneumatiky, zamýšlený rozsah huštění, cílová hmotnost produktu a montážní rozpětí také ovlivňují konstrukci. Silniční trubka 700×18–28C a trubka 29×2,4–2,8 MTB by neměly být jednoduše zmenšenými verzemi stejného profilu.
To je důvod, proč seriózní projekt OEM začíná jasnou specifikací modelu. Velikost pneumatiky, řada ETRTO, typ ventilu, délka ventilu, cílová hmotnost a předpokládané použití by měly být potvrzeny před dokončením výrobních nástrojů a nastavení procesu.
4. Ovládání tloušťky stěny a rozměrů
Jednotnost stěny je jednou z nejdůležitějších proměnných při výrobě lehkých cyklistických duší. Pokud je jedna oblast příliš tenká, může být při instalaci nebo nafukování zranitelnější. Pokud je jiná oblast zbytečně tlustá, hmotnost a velikost balení se zvyšují bez jasného přínosu pro výkon.
Výrobci mohou ke sledování konzistence používat měření v průběhu procesu, řezání vzorků, srovnání hmotnosti a kontroly rozměrů. Vhodná metoda závisí na nastavení výroby a schváleném plánu kontrol.
Kupující by se měli dívat nad rámec jedné hmotnosti vzorku. Dvě trubky mohou vykazovat stejnou celkovou hmotnost a zároveň rozkládat materiál po obvodu různě. Stabilní řízení procesu je proto cennější než trefit atraktivní číslo na jednom ručně vybraném vzorku.
Pro hromadnou výrobu by specifikace měla definovat realistickou toleranci, která je dostatečně přísná, aby detekovala smysluplný procesní posun.
5. Vytvoření silného a konzistentního kloubu
Těleso trubky musí být uzavřeno do průběžné vzduchové komory. V závislosti na provedení se může jednat o tepelné svařování nebo jinou technologii spojování vyvinutou pro konkrétní konstrukci TPU.
Oblast spoje vyžaduje pečlivou kontrolu stavu povrchu, vyrovnání, tepla, tlaku a doby zpracování. Příliš málo energie může mít za následek neúplné spojení. Příliš mnoho může deformovat nebo oslabit okolní tenký materiál. Znečištění, vrásky nebo nerovnoměrné překrývání mohou také vytvořit skryté cesty úniku.
Vizuálně čistý kloub je užitečný, ale samotný vzhled nestačí. Spoj by měl zůstat vzduchotěsný a mechanicky stabilní, když se duše roztahuje uvnitř pneumatiky. Nastavení procesu by mělo být zdokumentováno a kvalita spojů by měla být kontrolována během výroby, nikoli až po dokončení celé zakázky.
Ne každá továrna používá stejnou metodu spojování. Důležité je, zda vyhovuje schválenému materiálu a lze jej opakovat napříč výrobními šaržemi.
6. Příprava a připojení ventilu
Oblast ventilku je jednou z technicky nejcitlivějších částí duše TPU. Spojuje relativně tuhou komponentu s tenkým, vysoce flexibilním tělem trubky a musí zůstat vzduchotěsný během instalace, nafukování, jízdy a skladování.
Sestava ventilu může zahrnovat přípravu základny ventilu, jeho přesné umístění, připojení nebo přivaření k trubce a kontrolu přechodu mezi ventilem a okolní TPU. Základna ventilu by měla sedět rovně bez ostrých hran nebo nadměrné tuhosti, která by mohla koncentrovat napětí.
Správná specifikace ventilů závisí také na trhu a nastavení kola. Modely TUBENOX mohou být vyvinuty s ventily Presta, jako je 45, 48, 65 nebo 85 mm, v závislosti na modelu trubky, zatímco vybrané BMX aplikace mohou používat 45 mm ventil Schrader. Silniční ráfky s hlubokým průřezem obecně vyžadují delší exponovaný ventil než mělké ráfky.
U objednávek OEM by měl být materiál ventilu, barva, design odnímatelného nebo pevného jádra, styl uzávěru a detaily značky potvrzeny během vývoje vzorku. Jakákoli změna ventilu by měla být hodnocena jako funkční změna, nejen kosmetická.
7. Ořezávání, úprava a kontrola zpracování
Po hlavních tvářecích a montážních operacích je trubka oříznuta a zkontrolována na viditelné vady. Inspektoři hledají nepravidelné hrany, povrchové znečištění, záhyby, bubliny, špatné spoje, nesouosost ventilů a poškození způsobená během manipulace.
Normy zpracování by měly být podpořeny schválenými vzorky nebo fotografiemi závad. Popisy jako „dobrý vzhled“ jsou příliš subjektivní, pokud se jedná o několik inspektorů nebo výrobních linek. Jasná akceptační kritéria pomáhají továrně oddělit neškodnou vizuální odchylku od vady, která může ovlivnit funkci.
8. Testování těsnosti a kontroly udržení tlaku
Kontrola netěsnosti je jednou z nejdůležitějších součástí kontroly kvality trubek TPU. Testování může zahrnovat řízené nafukování, pozorování po definovanou dobu, porovnání tlakové ztráty, testování vody ve vybraných fázích nebo detekci netěsností na zařízení. Metoda kontroly a úroveň odběru vzorků by měly odpovídat produktu, velikosti objednávky a požadavkům kupujícího.
Ventilový spoj a trubkový spoj si zaslouží zvláštní pozornost, protože jsou běžnými rizikovými body v každé vícedílné vzduchové komoře. Je však nutné zkontrolovat i celé tělo trubice, zda nemá dírky nebo poškození.
Okamžitá kontrola nafouknutí a delší kontrola udržení tlaku odpovídají na různé otázky. Hadička se může zdát normální ihned po nafouknutí, ale přesto pomalu ztrácí vzduch. Z tohoto důvodu by měl plán kvality OEM definovat zkušební tlak, dobu výdrže, přijatelnou změnu tlaku a opatření, která je třeba podniknout, když je zjištěna závada.
Samotná náhodná kontrola nenahrazuje stabilní produkci. Výsledky testu těsnosti by měly být také použity jako zpětná vazba procesu. Pokud se závady začnou shlukovat na ventilu nebo spoji, měla by být před zabalením dalších jednotek zkontrolována výroba.
9. Konečná velikost, hmotnost a kontrola funkčnosti
Před balením mohou být hotové trubky zkontrolovány podle schválené specifikace produktu. Mezi typické položky kontroly patří:
- Kompatibilní pneumatiky a řada ETRTO
- Obvod trubky a klíčové rozměry
- Hotová hmotnost a tolerance
- Typ ventilu, délka a seřízení
- Povrchové a spojové zpracování
- Nafukování a udržení tlaku
- Logo, štítek a přesnost barev
- Informace o množství balení a čárovém kódu
Pro zakázku s více modely je zvláště důležité oddělení a identifikace. 65 mm a 85 mm ventilková duše Presta může po válcování vypadat podobně, přičemž slouží k různým hloubkám ráfku. Modelové kódy, vnitřní štítky a kartonové značky pomáhají předcházet pozdějším problémům se skladem a zákaznickým servisem.
Zlaté vzorky by měly být uchovány pro opakované objednávky. Poskytují fyzickou referenci, když barvu, metodu válcování, vzhled ventilu nebo uspořádání balení nelze plně popsat tabulkovým procesorem.
10. Rolování a OEM balení
TPU trubice jsou ceněny částečně proto, že se skládají do malého objemu. Konečná metoda válcování by měla chránit oblast ventilu a vyhnout se ostrým záhybům nebo zbytečnému napětí v těle trubky.

Balení OEM může zahrnovat vlastní maloobchodní krabici, balení elektronického obchodu nebo hromadné balení. Před výrobou by měl kupující potvrdit rozměry krabice, kresbu, čárový kód, jazyk, varování, pokyny k instalaci, identifikaci modelu a množství kartonu.
Součástí kontroly kvality je i balení. Správně vyrobená duše může stále vytvářet stížnosti, pokud je v krabici uveden nesprávný rozměr pneumatiky nebo délka ventilku. U projektů soukromých značek TUBENOX kontroluje informace o produktu a balení společně, takže fyzická tuba, štítek a vnější karton používají stejná data modelu.
Co by měli kupující OEM zkontrolovat před schválením dodavatele
Tovární diskuse jsou produktivnější, když se kupující ptají na otázky založené na procesu, než aby požadovali obecné tvrzení, že produkt je „vysoce kvalitní“. Mezi užitečné otázky patří:
- Která třída TPU je schválena pro tento model a jak je kontrolována náhrada materiálu?
- Jak se pryskyřice suší a chrání před zpracováním?
- Jak se sleduje konzistence stěny a konečná hmotnost?
- Jaký způsob spojování se používá pro tělo trubky?
- Jak se kontroluje připojení ventilu?
- Jaká zkouška těsnosti nebo udržení tlaku se provádí?
- Jaké tolerance se objeví na podepsané specifikaci?
- Jak se identifikují výrobní šarže a verze balení?
- Je před sériovou výrobou schválen předvýrobní vzorek?
- Co se stane, když kontrola zjistí opakovanou závadu?
Odpovědi nemusí odhalovat důvěrná nastavení. Měly by prokázat, že dodavatel má definovaný proces, měřitelné standardy a způsob, jak vysledovat problémy.
TUBENOX OEM a vývoj privátních značek
TUBENOX vyvíjí řešení duše TPU pro značky jízdních kol, distributory, velkoobchody a maloobchody. Dostupná řada pokrývá aplikace na silnici, štěrku, MTB a BMX, s řadou pneumatik specifických pro daný model, volitelnými ventily a cílovými hmotnostmi.
Projekt OEM obvykle začíná zamýšleným trhem a nastavením kola. Odtud může specifikace produktu definovat velikost trubky, typ a délku ventilu, barvu, toleranci hmotnosti, metodu loga, maloobchodní krabici a přepravní karton. Vzorky se používají k potvrzení vhodnosti, chování při nafukování, vzhledu a balení před výrobní zakázkou.
For buyers building a complete product line, consistency across models is just as important as the performance of one tube. Shared packaging rules, model naming and inspection records can make future reorders easier to manage while reducing the risk of mixed specifications.
Často kladené otázky
1. Jsou všechny duše TPU vyrobeny stejným procesem?
Ne. Metody tvarování, spojování a připevňování ventilů se mohou lišit podle výrobce a konstrukce trubky. Kupující by měli hodnotit celý proces a konzistentnost výroby místo toho, aby srovnávali jeden technický výraz samostatně.
2. Proč musí být TPU pryskyřice před výrobou vysušena?
TPU granule absorbují vlhkost ze vzduchu. Nadměrná vlhkost může vytvářet bubliny, pruhy a nestabilní zpracování, zejména u tenkostěnných výrobků. Podmínky schnutí by měly odpovídat požadavkům zvolené třídy materiálu.
3. Jaká je nejkritičtější oblast TPU duše na kolo?
Připojení ventilu a spoj trubky vyžadují velkou pozornost, ale stejně důležitá je konzistence stěny po celé trubce. Spolehlivý produkt závisí na spolupráci všech tří oblastí.
4. Jak se kontroluje těsnost duší TPU?
Továrny mohou používat řízené nafukování, udržovací testy, testování vody nebo detekci založenou na zařízení. Schválený plán kvality by měl uvádět metodu, tlak, dobu trvání, úroveň odběru vzorků a kritéria přijatelnosti.
5. Lze použít jednu konstrukci TPU duše pro každou šířku pneumatiky?
Ne Silniční, šotolinové, MTB a BMX pneumatiky kladou různé nároky na rozměry duše, roztažnost a rozložení materiálu. Každý model by měl být vyvinut pro definovanou pneumatiku nebo řadu ETRTO.
6. Jaké délky ventilů jsou k dispozici pro projekty OEM?
Možnosti ventilů závisí na modelu trubky. TUBENOX může podporovat délky ventilů Presta, jako jsou 45, 48, 65 a 85 mm u vybraných modelů, stejně jako možnost 45 mm Schrader pro určité BMX aplikace.
7. Lze barvu trubky, logo a balení přizpůsobit?
Ano. Barva, značka, design maloobchodní krabice a informace o kartonu mohou být vyvinuty pro objednávky soukromých značek v závislosti na zvoleném materiálu, proveditelnosti výroby a množství objednávky.
8. Měla by značka schvalovat vzorky před hromadnou výrobou?
Ano. Podepsaný vzorek a specifikace dávají oběma stranám jasnou referenci pro produkt, ventil, hmotnostní toleranci, vzhled a balení. Jakákoli změna po schválení by měla být zdokumentována před zahájením výroby.
Vytvořte spolehlivější program vnitřních trubek TPU
Nejlepší TPU duše není definována pouze hmotností. Je výsledkem vhodného materiálu, kontrolovaného zpracování, bezpečné montáže ventilu, opakovatelného testování těsnosti a přesné identifikace modelu.
Pokud vyvíjíte řadu silničních, štěrkových, MTB nebo BMX trubek, TUBENOX vám může pomoci zkontrolovat požadované velikosti, ventily, cílové hmotnosti a balení soukromých značek. Kontaktujte nás s vaším seznamem produktů nebo cílovým trhem a prodiskutujte vzorky a plán výroby OEM.
Kontaktujte TUBENOXpro vývoj OEM TPU duše, velkoobchodní ceny a balení pod privátní značkou.